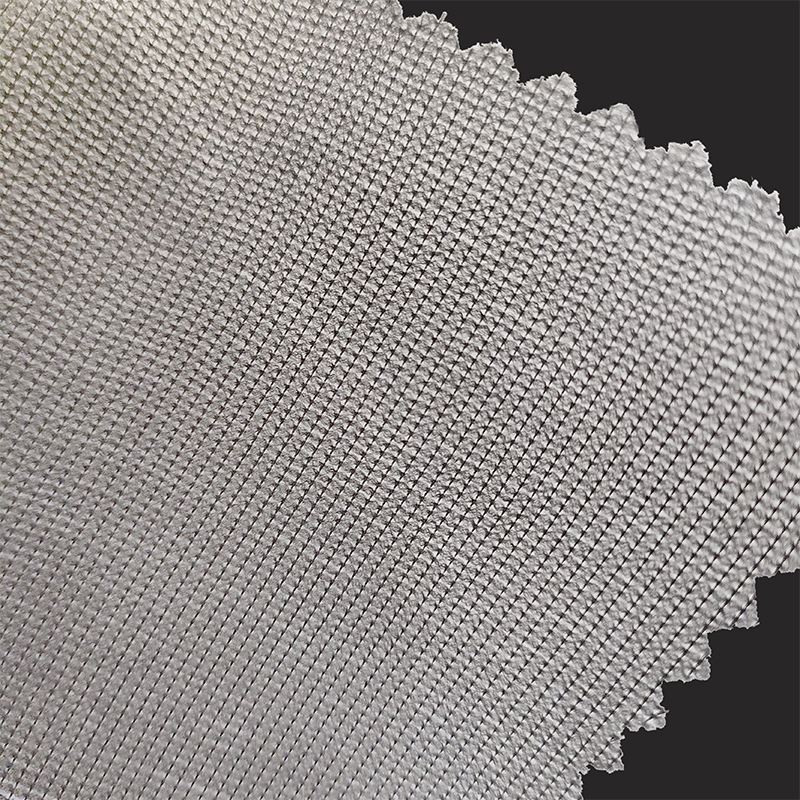
Non woven interlining ay ang pinakamalawak na ginagamit na pampalakas ng tela sa komersyal na paggawa ng damit. Pinapatatag nito ang mga tela ng shell, kinokontrol ang drape, at pinapanatili ang hugis sa pamamagitan ng pagsusuot at paulit-ulit na paglalaba, lahat sa isang maliit na bahagi ng halaga ng mga pinagtagpi na interlining. Hindi tulad ng mga pinagtagpi na materyales na nangangailangan ng paghahanda, paghabi, at pagtatapos ng sinulid, ang non woven interlining ay direktang ginagawa mula sa fiber webs, ginagawa itong mas magaan, mas mabilis na pinagmumulan, at pare-pareho sa bawat direksyon.
Ang pagpili ng non woven interlining ay direktang nakakaapekto sa hitsura, pakiramdam, at pagganap ng isang damit sa produksyon. Ang pagpili sa maling timbang, paraan ng pagbubuklod, o adhesive system ay maaaring humantong sa pagbubula, show-through, paninigas, o delamination. Ipinapaliwanag ng gabay na ito ang mga pangunahing uri ng non woven interlining, kung paano itugma ang mga ito sa iyong panlabas na tela at end-use, at kung ano ang ibe-verify sa panahon ng fusing para makapagsulat ka ng mga detalye nang may kumpiyansa.
Ano ang Non Woven Interlining?
Ang non woven interlining ay isang flat, flexible sheet na ginawa mula sa staple o filament fibers na pinagsama-sama ng mekanikal, thermal, o kemikal na proseso sa halip na hinabi o niniting. Ang mga hibla ay unang inilatag sa isang maluwag na web, pagkatapos ay pinagsama upang makamit ang kinakailangang kapal at density. Ang polyester ay ang pinakakaraniwang hilaw na materyal dahil sa dimensional na katatagan nito at paglaban sa paghuhugas; polyamide, viscose, at recycled cotton ay ginagamit din para sa partikular na hand-feel at sustainability na kinakailangan.
Ang pangunahing pagkakaiba mula sa pinagtagpi na interlining ay bumababa sa istraktura:
- Pinagtagpi interlining ay may interlaced warp at weft yarns, na nagbibigay dito ng mataas na tensile strength ngunit lumilikha din ng direksyon ng butil. Iba ang pag-uugali nito sa bias kaysa sa tuwid na butil.
- Non woven interlining walang direksyon ng butil. Ang mga katangian nito ay halos isotropic, ibig sabihin, ang reinforcement ay kumikilos sa parehong paraan anuman ang pagputol anggulo.
Ang isotropy na iyon ay isang praktikal na kalamangan. Ang mga piraso ng pattern ay maaaring magkalapit nang magkadikit, walang panganib na magkaroon ng bias na pagbaluktot sa panahon ng pagsasanib, at ang mga gupit na gilid ay hindi umuusad sa loob ng damit. Ang trade-off ay ang non woven interlining sa pangkalahatan ay may mas mababang tenacity at elongation kaysa sa isang maihahambing na woven construction, kaya hindi ito inirerekomenda para sa mga lugar na sumasailalim sa mataas na tuluy-tuloy na stress maliban kung ang isang reinforced nonwoven na uri tulad ng stitch-bond o PP-TPU ay tinukoy.
Para sa mga fusible application, ang non woven interlining ay pinahiran ng thermoplastic adhesive gaya ng polyamide (PA), polyester (PES), o ethylene-vinyl acetate (EVA). Ang pandikit ay natutunaw sa panahon ng pagsasanib at nakakandado sa tela ng shell. Dahil pare-pareho ang base web, pantay-pantay na namamahagi ang mga adhesive na tuldok sa ibabaw, na binabawasan ang pagkakataong magkaroon ng mga nakikitang marka sa tela sa mukha kumpara sa hindi regular na pinagtagpi na mga substrate.
Pangunahing Uri ng Non Woven Interlining
Ang iba't ibang mga ruta ng produksyon ay lumilikha ng ibang-iba na interlining na pag-uugali. Limang uri ang nangingibabaw sa industriya ng damit ngayon:
1. Chemical-Bond Nonwoven Interlining
Ang mga hibla ay sina-spray o binasa ng isang acrylic o latex binder, pagkatapos ay pinatuyo at ginagamot sa isang oven. Ang binder ay nakakandado ng mga hibla nang magkasama sa kanilang mga tawiran. Ang pamamaraang ito ay gumagawa ng malambot, malambot na interlining na may mahusay na kurtina, kaya naman madalas itong ginagamit sa mga kwelyo ng kamiseta, cuffs, at magaan na mga bodice ng damit. Maaari itong gawin gamit ang water-based na binder system na nagpapanatili ng mababang VOC emissions, at tumatanggap ito ng dot coating na rin para sa mga fusible na bersyon.
2. Thermo-Bond Nonwoven Interlining
Gumagamit ang Thermo-bond nonwoven interlining na mababa ang natutunaw na bicomponent fibers na lumalambot at nagsasama kapag pinainit sa isang through-air oven o sa isang pinainit na kalendaryo. Walang chemical binder na idinagdag, kaya ang resulta ay napakalinis, pare-pareho, at dimensional na matatag. Ang ganitong uri ay may bahagyang malutong na kamay kaysa sa chemical-bond, na ginagawa itong isang malakas na kandidato para sa mga structured na harap, waistband, at mga bahagi ng damit na panlabas na kailangang magkaroon ng tupi. Mas lumalaban din ito sa dry cleaning kaysa sa ilang latex-bonded webs.
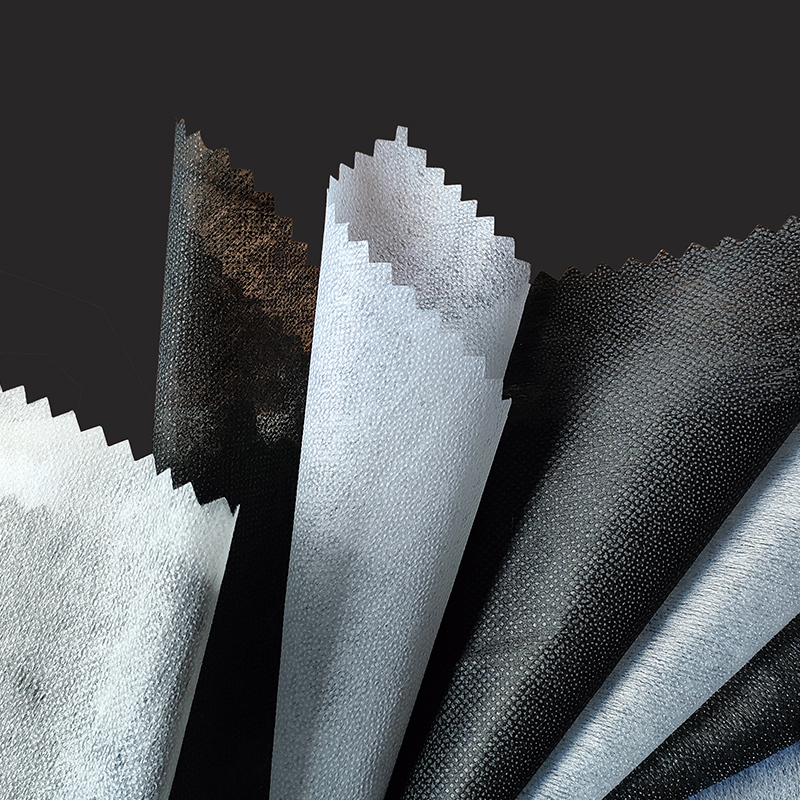 Thermobond Nonwoven Interlining para sa Structured Garment Parts Ang heat-fused nonwoven interlining na ito ay gumagamit ng mga low-melt bicomponent fibers para sa malinis, pare-parehong kamay at dimensional na katatagan. Nababagay ito sa mga structured na harapan, waistband, at outerwear at nag-aalok ng mas mahusay na dry-cleaning resistance kaysa sa latex-bonded webs. Tingnan ang Produkto →
3. Stitch-Bond Nonwoven Interlining
Ang fiber web ay pinalalakas ng isang sistema ng warp-knitted stitches na tumatakbo sa web. Ang mga tahi ay nagbibigay ng mataas na lakas ng makunat at nababanat na pagbawi na hindi makakamit ng isang purong nakagapos na web. Ang stitch-bond interlining ay isang maaasahang pagpipilian para sa mga niniting na damit, tela ng jersey, at mga kasuotan na may inaasahang pag-inat, dahil gumagalaw ito kasama ng tela at bumabalik sa hugis nang walang permanenteng pagbaluktot.
4. PP Spunbond Nonwoven Interlining
Ang tuluy-tuloy na polypropylene filament ay pinalalabas, inilalagay sa isang random na web, at pinagbubuklod ng init at presyon. Ang spunbond polypropylene ay malakas para sa timbang nito, natural na lumalaban sa tubig, at lumalaban sa karamihan ng mga kemikal. Ito ay malawakang ginagamit sa outerwear, caps, sportswear, at pang-industriya na workwear kung saan kailangan ang matigas at matigas na reinforcement nang walang karamihan sa mga hinabing hair canvases.
5. PP-TPU Elastic Interlining
Ito ay isang composite ng polypropylene nonwoven base na pinagsama sa thermoplastic polyurethane (TPU) film o elastic filament. Naghahatid ito ng kinokontrol na kahabaan sa isa o parehong direksyon, pagkatapos ay bumabawi nang hindi lumulubog. Tinukoy ang PP-TPU nababanat interlining para sa waistbands, necklines, sleeve openings, at performance apparel kung saan ang tahi ay dapat mag-stretch kasama ang katawan at mag-snap pabalik nang malinis.
| Uri | Paraan ng Pagbubuklod | Karaniwang Timbang | Pinakamahusay na Aplikasyon |
|---|---|---|---|
| Chemical-bond | Acrylic o latex binder | 25–80 gsm | Mga kamiseta, damit, blusa |
| Thermo-bond | Low-melt fiber fusion | 30–120 gsm | Structured fronts, waistbands |
| Stitch-bond | Warp-knit stitches | 60–180 gsm | Mga niniting na damit, kasuotan sa kahabaan |
| PP spunbond | Thermal calender bonding | 40–150 gsm | Panlabas na damit, sumbrero, damit pang-trabaho |
| PP-TPU elastic | TPU film o nababanat na paglalamina | 70–200 gsm | Waistbands, performance wear |
Fusible vs. Non-Fusible Non Woven Interlining: Alin ang Kailangan Mo?
Ang maikling sagot: kung ang iyong production line ay may fusing press at ang iyong panlabas na tela ay kayang tiisin ang init at presyon, piliin ang fusible. Kung nagtatrabaho ka sa mga tela na sensitibo sa init tulad ng ilang synthetics o beaded silks, o kung ang damit ay nangangailangan ng maximum breathability, pumili ng hindi nabubulok (sew-in).
Ang fusible non woven interlining ay nagdadala ng coating ng thermoplastic adhesive sa isang mukha. Sa panahon ng pagsasanib sa 140–160°C, 2–4 bar pressure, at 12–18 segundo, ang pandikit ay natutunaw at nagbubuklod sa interlining sa shell fabric. Ang bono ay instant at pare-pareho, na nagpapabilis ng produksyon at binabawasan ang gastos sa paggawa kumpara sa pananahi ng interlining sa lugar.
Ang non-fusible interlining ay walang pandikit. Ito ay itinatahi sa tela bilang isang hiwalay na layer, alinman sa pamamagitan ng isang tahi o sa pamamagitan ng maluwag na quilting. Ang sew-in interlining ay ang mas ligtas na pagpipilian kapag ang panlabas na tela ay may coating, isang thermoplastic na ibabaw, o isang pinong habi na madudurog o matutunaw sa pamamagitan ng proseso ng fusing. Ginagamit din ito sa haute couture kung saan nais ng artisan ang pinakamataas na kontrol sa istruktura ng damit.
| Salik | Fusible | Non-Fusible |
|---|---|---|
| Pandikit | PA, PES, EVA, o TPU dot coating | wala |
| Application | Fusing press sa init at presyon | Pananahi o quilting |
| Bilis | Mataas, angkop para sa mass production | Mababa, labor-intensive |
| Pinakamahusay para sa | Cotton, wool blends, habi synthetics | Sheer silks, coated fabrics, couture |
| Limitasyon | Maaaring tumigas o mamarkahan ng init ang ilang tela | Nagdaragdag ng oras ng pananahi; maaaring pucker kung hindi tugma |
Sa komersyal na kasanayan, ang fusible non woven interlining ay nauukol sa karamihan ng volume dahil ang mga fusing press ay karaniwang kagamitan na sa karamihan ng mga pabrika ng damit. Magtabi ng maliit na stock ng non-fusible interlining para sa paggawa ng sample at para sa mga espesyal na tela na hindi kayang tiisin ang init.
Paano Pumili ng Tamang Non Woven Interlining
Ang pagpili ay nagsisimula sa tela ng shell at nagtatapos sa isang pagsubok sa pagsasanib. Gawin ang limang tseke na ito sa pagkakasunud-sunod:
- Itugma ang timbang. Timbangin ang iyong shell na tela sa gramo bawat metro kuwadrado (gsm). Ang isang magaan o midweight na hindi pinagtagpi na interlining ay karaniwang dapat na 30–60 porsiyento ng bigat ng tela ng shell para sa malambot na reinforcement. Para sa mga structured na lugar tulad ng collars at cuffs, umabot sa 70–100 percent. Para sa isang shell na tela na 120 gsm, ang 40–70 gsm interlining ay karaniwang ligtas; para sa isang 250 gsm outerwear fabric, isaalang-alang ang 100–180 gsm.
- Tukuyin ang drape target. Ang isang malutong, may domed na kwelyo ay nangangailangan ng thermo-bond o chemical-bond na interlining na may matibay na pagtatapos. Ang isang malambot, dumadaloy na blusa ay nangangailangan ng mababang timbang na chemical-bond interlining. Hawakan ang interlining laban sa tela ng shell at hayaan itong mahulog nang natural; ang kumbinasyon ay dapat lumipat bilang isang layer, hindi labanan ang bawat isa.
- Kumpirmahin ang mga parameter ng pagsasanib. Ang mga karaniwang fusible nonwoven interlining na ginawa ng mga tagagawa ay mahusay na nagfuse sa 140–160°C, 2–4 bar, 12–18 segundo. Kung gumagana ang iyong fusing press sa mas mababang temperatura o mas maikling cycle, tanungin ang iyong supplier para sa isang mababang-temperatura na adhesive na variant.
- Subukan para sa strike-through at show-through. Maglagay ng fused sample sa harap ng light box. Walang malagkit na tuldok ang dapat makita sa mukha. Pagkatapos ay alisan ng balat ang interlining sa pamamagitan ng kamay pagkatapos na lumamig; ang tela ng shell ay dapat mapunit o mag-inat bago lumabas ang malagkit na bono.
- I-verify ang gawi sa paghuhugas. I-fuse ang mga sample at patakbuhin ang mga ito sa isang regular na cycle ng paghuhugas sa temperatura na gagamitin ng iyong customer. Sukatin ang delamination, bubbling, at shrinkage. Kung ang interlining ay lumiit ng higit sa 2 porsiyento habang ang shell ay lumiliit lamang ng 0.5 porsiyento, ang damit ay kukunot sa mga tahi.
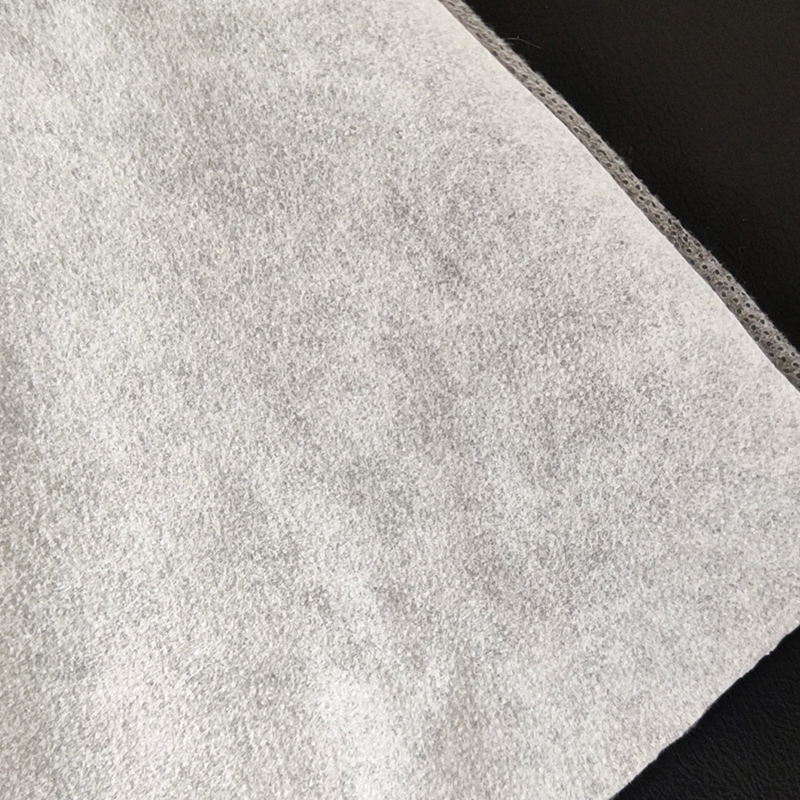 PP TPU Elastic Interlining para sa Stretch Fabrics Ang magaan na knit interlining na ito ay pinares ng mga mid-weight na stretch na tela gaya ng leggings at sports bras, na nag-aalok ng mataas na elasticity, mahusay na pagbawi, at matibay na pagkakahawak—kapaki-pakinabang kapag pumipili ng interlining para sa performance wear na dapat gumalaw kasama ng shell fabric. Tingnan ang Produkto →
Huwag laktawan ang pagsasama-sama ng pagsubok. Nagbibigay ang mga tagagawa ng mga inirerekomendang setting, ngunit ang bawat tela ng shell ay may sariling kimika sa ibabaw, porosity, at moisture na nabawi. Ang isang trial run na 30 sentimetro ay sapat na upang ipakita kung ang interlining at tela ay magkatugma bago ka gumawa ng isang buong lote ng produksyon.
Mga Pangunahing Aplikasyon sa Produksyon ng Garment
Ang non woven interlining ay lumilitaw sa halos bawat kategorya ng damit, ngunit ang mga kinakailangan sa pagganap ay nagbabago sa pagtatapos ng paggamit.
Mga kamiseta at Blouse
Ang mga collar, cuffs, plackets, at button stand ay nangangailangan ng malutong at matatag na interlining na humahawak sa hugis nito sa pamamagitan ng laundering. Thermo-bond at chemical-bond nonwoven interlinings sa 40–80 gsm range ang karaniwang pagpipilian. Ang interlining ay dapat labanan ang pag-urong, dahil ang isang kwelyo na lumiliit nang mas mabilis kaysa sa katawan ng kamiseta ay kulot sa mga tip.
Mga suit, Jacket, at Tailored Coat
Ang mga front panel at lapel ay tradisyonal na gumagamit ng pinagtagpi na interlining ng buhok, ngunit ang mga nonwoven na bersyon ay lalong tinutukoy para sa mga half-canvas at full-fusion na mga konstruksyon. Ang isang thermo-bond na nonwoven na may 90–140 gsm na timbang ay nagbibigay ng kinakailangang sangkap para sa isang lapel roll na walang mas mataas na halaga ng mga pinaghalong wool na pinaghalong. Para sa bahagi ng dibdib, ang stitch-bond nonwoven ay ginagamit upang mapanatili ang pagbawi sa panahon ng pagsusuot.
Knitwear at Sweater
Ang mga neckline, armholes, at shoulder seams sa knitwear ay nangangailangan ng interlining na umaabot sa tela at bumabawi nang hindi lumulubog. Mas gusto dito ang stitch-bond at PP-TPU elastic interlinings dahil tinitiis nila ang multi-directional stress at hindi kumukunot kapag pinagtahian ng overlock machine ang knit.
Outerwear at Performance Apparel
Ang mga hindi tinatagusan ng tubig na jacket, windbreaker, at mga teknikal na kasuotan ng shell ay gumagamit ng PP spunbond nonwoven interlining dahil hindi ito sumisipsip ng moisture at hindi nagde-delaminate kapag nalantad sa ulan o condensation. Dapat ding tiisin ng interlining ang mababang temperatura na pagsasanib upang hindi masira ang waterproof membrane sa shell fabric.
Pagbuburda at Dekorasyon na Pagtahi
Ang nonwoven interlining ay nadodoble bilang isang embroidery stabilizer. Ang mga napunit, pinutol, at nalulusaw sa tubig na hindi pinagtagpi na mga sandal ay sumusuporta sa tela sa panahon ng mabilis na pagtahi at pagkatapos ay aalisin o pinuputol. Ang pangkat ng mga produkto na ito ay teknikal na isang nonwoven na tela at kapareho ng mga linya ng produksyon gaya ng interlining, kaya naman maraming mga supplier ng mga garment accessory ang nagmula sa parehong partner.
Paano Ginagawa ang Non Woven Interlining
Ang pag-unawa sa mga hakbang sa produksyon ay nakakatulong sa iyong i-troubleshoot ang mga isyu sa kalidad sa pabrika. Ang kumpleto nonwoven interlining na proseso ng pagmamanupaktura nagsisimula sa pagbubukas at paglilinis ng hibla, pagkatapos ay sumusunod sa pagkakasunud-sunod na ito:
- Pagbuo ng web. Ang nilinis na mga hibla ng hibla ay naka-card o inilalagay sa hangin sa isang pare-parehong web. Ang mga produktong filament tulad ng PP spunbond ay direktang inilalagay mula sa extruder.
- Pagbubuklod. Pinagsasama-sama ang web sa pamamagitan ng isa sa mga pamamaraan na inilarawan sa itaas: chemical binder saturation, thermal activation ng mga low-melt fibers, o mechanical needling/stitching.
- Patong (para sa mga fusible na uri). Ang isang thermoplastic adhesive ay inilalapat sa isang pattern ng tuldok sa isang gilid gamit ang isang paste tuldok o scatter coating head. Pinipili ang laki at pitch ng tuldok ayon sa tela ng shell at mga kondisyon ng pagsasanib.
- Pagtatapos. Ang coated web ay dumadaan sa isang drying chamber, pagkatapos ay isang kalendaryo na nag-aayos ng huling kapal at kinis.
- Inspeksyon. Sinusuri ang mga rolyo para sa pagkakapareho ng patong, bigat ng web, at lakas ng tensile bago maghiwa at mag-impake.
Ang isang kagalang-galang na manufacturer ay magbibigay ng teknikal na data sheet para sa bawat roll, na naglilista ng gsm, uri ng coating, density ng tuldok, fusing window, porsyento ng pag-urong, at lakas ng balat. Dapat lumabas ang mga parameter na ito sa spec sheet na ibinabahagi mo sa iyong production team.
Mga Karaniwang Depekto at Paano Maiiwasan ang mga Ito
Karamihan sa mga interlining na reklamo ay bumabalik sa pagsasanib ng mga parameter o isang maling interlining na detalye. Inililista ng talahanayan sa ibaba ang mga depekto na madalas na nakikita sa mga sahig ng pabrika at ang mga praktikal na hakbang sa pagwawasto.
| Depekto | Karaniwang Dahilan | Pagwawasto |
|---|---|---|
| Bubbling o air pockets | Hindi sapat na presyon o oras ng pagsasanib; kahalumigmigan sa tela ng shell | Taasan ang presyon ng 0.5 bar; pahabain ang oras ng pagsasanib ng 3 segundo; paunang tuyo ang tela |
| Ang mga malagkit na tuldok ay nakikita sa mukha | Masyadong mataas ang bigat ng patong; ang temperatura ng pagsasanib ay lumampas sa hanay ng malagkit | Tukuyin ang mas mababang timbang ng patong; bawasan ang temperatura ng 10°C |
| Delamination pagkatapos ng paghuhugas | Maling klase ng pandikit para sa label ng pangangalaga | Gumamit ng PA adhesive para sa paghuhugas ng tubig; PES adhesive para sa dry clean |
| Puckering sa seam lines | Ang pag-urong ng interlining ay mas mataas kaysa sa tela ng shell | Humiling ng pre-shrunk interlining; i-verify ang mga halaga ng pag-urong sa data sheet |
| Matigas at makapal ang pakiramdam ng kamay | Masyadong mataas ang interlining weight para sa tela ng shell | Bumaba sa susunod na mas mababang hanay ng gsm at muling subukan ang drape |
Mga Pagsasaalang-alang sa Kapaligiran at Pagpapanatili
Sinusuri na ngayon ng mga mamimili at compliance team ang interlining na mga supplier sa performance sa kapaligiran, hindi lang sa presyo at lead time. Tatlong bahagi ang nararapat na bigyang pansin kapag kumukuha ng hindi pinagtagpi na interlining:
- Nire-recycle na fiber content. Maaaring palitan ng recycled polyester at recycled cotton ang mga virgin fibers sa maraming non woven interlining constructions nang walang kapansin-pansing pagbabago sa performance. Ang isang produktong gawa sa 50–80 porsiyentong recycled fiber ay nagpapababa sa naka-embed na carbon footprint ng damit.
- Mga opsyon na nalulusaw sa tubig. Ang mga produktong hindi pinagtagpi na nalulusaw sa malamig na tubig at nalulusaw sa mainit na tubig ay nag-aalis ng pagtatapon ng mga napunit na basurang pang-backing sa mga operasyon ng pagbuburda. Ang backing ay ganap na natutunaw sa proseso ng paghuhugas, na binabawasan ang solidong basura sa pabrika at sa antas ng consumer.
- Binder at malagkit na kimika. Ang ilang chemical-bond nonwoven interlinings ay umaasa pa rin sa solvent-based binders. Tanungin ang iyong supplier para sa water-based na acrylic o solvent-free formulations. Ang mga produktong ito ay nakakatugon sa mas mahigpit na mga kinakailangan sa pamamahala ng kemikal at nagpapabuti sa panloob na kalidad ng hangin sa mga cutting room.
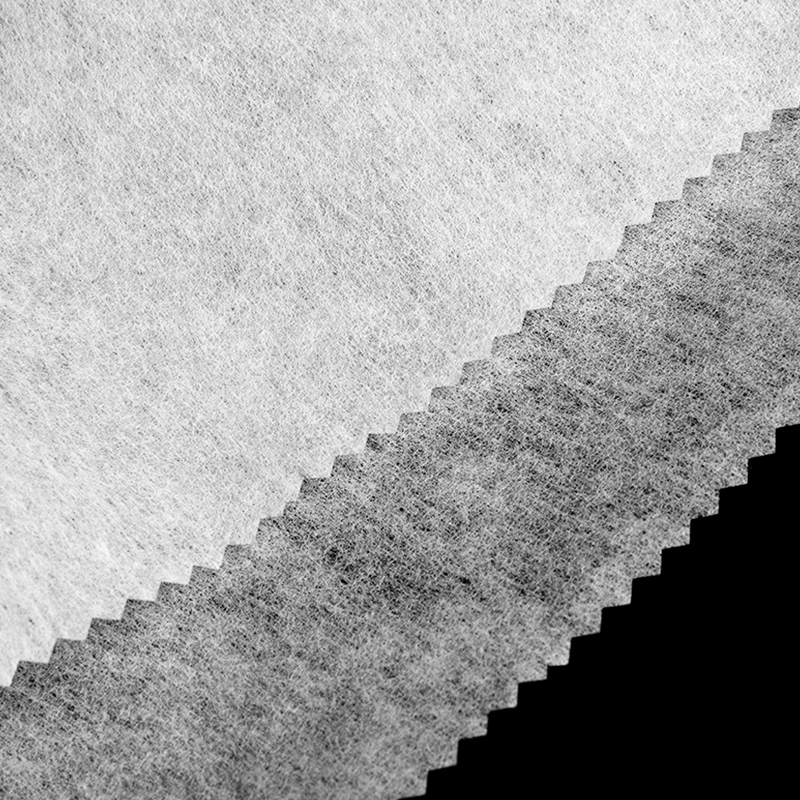 Chemical Bond Nonwoven Interlining para sa High-Temperature Resistance Pangunahing ginawa mula sa polyester na may mga opsyon sa viscose, ang interlining na ito ay lumalaban sa high-temperature carding hanggang 260°C. Nagmumula ito sa iba't ibang antas ng pakiramdam at absorbency, na angkop sa mga lining ng damit at mga filter na materyales, at nag-aalok ng mas mababang temperatura ng pagsasanib para sa pagtitipid ng enerhiya. Tingnan ang Produkto →
Ang pagsasama ng enerhiya ay bahagi din ng equation. Ang lower-fusing-temperatura interlinings ay nakakatipid ng kuryente at binabawasan ang panganib ng thermal damage sa mga sensitibong tela. Ang isang supplier na maaaring magpakita ng pare-parehong kalidad ng coating sa 140°C sa halip na 160°C ay nagbibigay sa iyo ng masusukat na kalamangan sa pagpapanatili sa isang taon ng produksyon.
Mga Madalas Itanong
Ano ang pagkakaiba sa pagitan ng woven at non woven interlining?
Ang woven interlining ay ginagawa sa pamamagitan ng interlacing warp at weft yarns, na nagbibigay dito ng isang tiyak na direksyon ng butil, mataas na tensile strength, at kakayahang suportahan ang mabibigat na tela tulad ng wool suit. Non woven interlining ay ginawa sa pamamagitan ng bonding fibers direkta; wala itong butil, mas magaan at mas mura ang halaga, lumalaban sa pagra-rave, at pareho ang pag-uugali sa bawat direksyon. Para sa magaan at katamtamang timbang na mga kasuotan, ang hindi pinagtagpi na interlining ay karaniwang ang mas mahusay na komersyal na akma.
Maaari bang gamitin ang non woven interlining sa mga stretch fabric?
Oo, ngunit sa tamang konstruksyon lamang. Ang karaniwang chemical-bond o thermo-bond nonwoven ay may limitadong kahabaan at maghihigpit sa paggalaw ng tela. Para sa mga stretch fabric, tukuyin ang stitch-bond nonwoven interlining o PP-TPU elastic interlining. Ang mga ito ay inengineered upang pahabain kasama ang tela at bumalik sa kanilang orihinal na mga sukat, na pumipigil sa pagbaluktot at pagbaluktot sa mga punto ng stress tulad ng mga balikat at mga waistband.
Anong temperatura ang dapat kong gamitin para i-fuse ang non woven interlining?
Ang karaniwang polyester at polyamide fusible nonwoven interlinings ay mahusay na nagsasama sa 140–160°C na may dwell time na 12–18 segundo at may pressure na 2–4 bar. Palaging kumpirmahin ang mga inirerekomendang setting sa datasheet ng supplier at magpatakbo ng pagsubok gamit ang iyong aktwal na tela ng shell, dahil nakakaimpluwensya ang mga pangkulay sa ibabaw, mga finish, at moisture content sa pagbuo ng bono.
Bakit makikita ang interlining pattern sa mukha ng tela?
Ang show-through ay nangyayari kapag ang interlining weight ay masyadong mataas para sa shell fabric, kapag ang adhesive coating ay masyadong mabigat, o kapag ang fusing temperature ay mas mataas sa inirerekomendang range at ang adhesive ay natutunaw sa mga pores. Lumipat sa mas mababang gsm interlining o mas pinong dot coating, at bawasan ang fusing temperature sa 5°C na hakbang hanggang sa mawala ang marka sa ilalim ng light box.
Paano ko makalkula ang tamang interlining weight para sa isang damit?
Magsimula sa bigat ng tela ng shell sa gsm. Para sa malambot at tuluy-tuloy na kurtina, pumili ng interlining sa hanay na 30–60 porsiyento ng shell fabric gsm. Para sa mga lugar na nangangailangan ng tiyak na istraktura, tulad ng mga collars, cuffs, at waistbands, pumili ng 70–100 porsyento. Pagkatapos ay kumpirmahin sa pamamagitan ng pagsasama ng isang sample at pagsusuri sa pakiramdam ng kamay at hitsura laban sa iyong naaprubahang pamantayan.
Ang non woven interlining ba ay nakaligtas sa paulit-ulit na paglalaba at dry cleaning?
Kapag ang klase ng pandikit ay itinugma sa proseso ng pangangalaga, oo. Ang polyamide (PA) adhesive ay ang pamantayan para sa paghuhugas ng tubig; ang polyester (PES) adhesive ay lumalaban sa mga solvent sa dry-cleaning. Ang interlining base ay dapat ding pre-shrunk sa isang antas na katugma sa tela ng shell. Tanungin ang iyong supplier para sa mga halaga ng pag-urong at magpatakbo ng isang wash test sa isang pinagsamang sample bago ang maramihang produksyon.